
 ENG

Hvorfor kvalitetskontroll bestemmer ytelsen til skruepressen
To skruepresser kan ha identiske kapasitetsklassifiseringer og oppfører seg svært forskjellig under bruk. Den ene leverer sin oppgitte gjennomstrømning, produserer en kake med 21–25 % tørrstoff og kjører i årevis på rutinemessig vedlikehold. Den andre sliter med å nå 18 % kaketørrhet, vibrerer synlig etter seks måneder og utvikler korrosjon langs sveisede sømmer innen to år. Det gapet er ikke forårsaket av designteori; den er laget av kvalitetskontroll. Materialene som er valgt, toleransene som holdes under maskinering og montering, testene som kjøres før forsendelse, og dokumentene som leveres med maskinen, avgjør om spesifikasjonen på papiret er ekte.
Start med konklusjonen som er viktig for kjøpere: kvalitetskontrollstandarder er den sterkeste prediktoren for langsiktige driftskostnader . En lavprismaskin med ubekreftet kvalitetskontroll vil forbruke mer energi, mer polymer og flere vedlikeholdstimer enn pengene spart ved kjøp. Behandle QC-standarder som et formelt utvalgskriterium, ikke en formalitet å godkjenne etter levering.
Hvorfor skruepressen er en krevende test av kvalitetskontroll
En skruepresse kjører under forhold som avslører svak produksjon raskt. Den opererer kontinuerlig, ofte på 24-timers tidsplaner, og hele behandlingslinjen avhenger av dens mekaniske stabilitet.
- Abrasive slampartikler beveger seg hele tiden mot filterkurven og skruer på kanter.
- Skrueakselen bærer høye aksiale og radielle belastninger som endres med konsentrasjonen av matefaststoff.
- Avløpsvannkjemi kan variere fra pH 2 til pH 12 og kan inneholde klorider, sulfider eller organiske syrer.
- Polymerdose, energibruk og arbeidskostnad avhenger alle av jevn, repeterbar mekanisk oppførsel.
Kvalitetskontrollstandarder dekker materialer, dimensjoner, montering, elektrisk sikkerhet, ytelsestesting og dokumentasjon. Hvis en leverandør ikke kan demonstrere hvordan hvert område kontrolleres, er maskinen en ukjent uavhengig av hvor overbevisende brosjyren er. Gjennomgå hvordan skruepressslamavvanningsmaskiner fungerer før du evaluerer produsentens kontroller mot sjekkpunktene nedenfor.
Prosessdesign påvirker også kvalitetsforventningene. For avløpsvann med høye fibrøse eller grove stoffer, et forstadium som f.eks QX60TS skruepress fast-væske separator kan redusere belastningen på hovedpressen og stabilisere ytelsen. QC-standarder gjelder også for den maskinen, fordi en oppstrømsfeil endrer matekvaliteten til avvanningspressen.
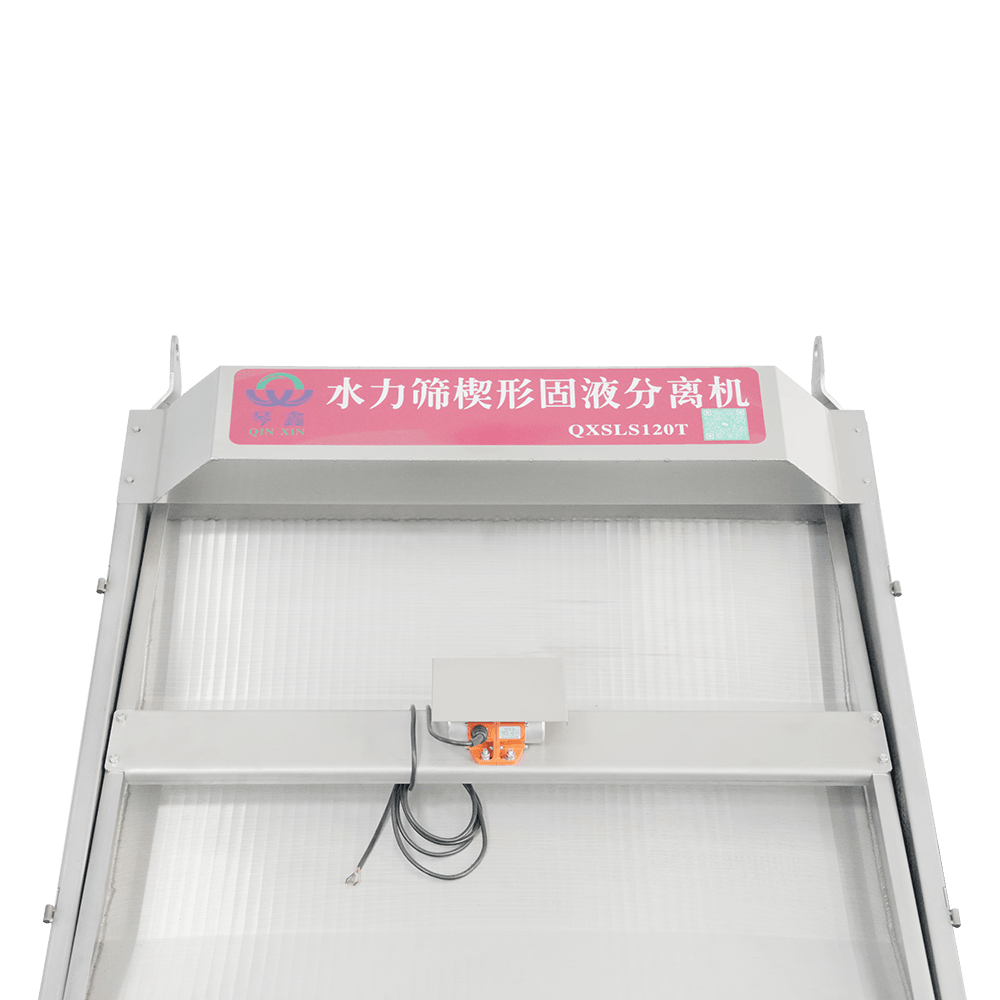 Tilpasset skråskjerm Hydro-syklon hydraulisk fast-væske-separatorutstyr/ Yangzhou Qinxin Environmental Protection Technology Co., Ltd. Se produkt →
Materialkvalitetsstandarder
Materialfeil er de dyreste QC-feilene fordi de er begravd i maskinen og vanskelige å reparere etter installasjon.
Rustfrie stålkvaliteter og platetykkelse
Hver komponent som kommer i kontakt med slam eller filtrat bør være laget av spesifisert rustfritt stål. SUS304 er det normale valget for kommunalt og mest industrielt slam. SUS316 eller SUS316L er påkrevd der klorider, sjøvann eller aggressive kjemikalier er tilstede, som forklart i rustfritt stål korrosjonshensyn for skruepresskonstruksjon . Karakter alene er ikke nok: platetykkelsen bestemmer stivhet og levetid. En kurv bygget av 1,5 mm plate bøyer seg annerledes enn en kurv bygget av 2,5 mm plate under samme trykk.
Be om materialsertifikater og kontroller at den leverte karakteren samsvarer med spesifikasjonen. En disiplinert leverandør utfører innkommende inspeksjon, sjekker karaktermerker, tykkelse, overflatetilstand og sertifikater før materialet slippes til produksjon. Maskiner bygget under den disiplinen, for eksempel QXDL303 miljøvennlig automatisk spiralskrue slamavvanningsmaskin , opprettholde konsistent kurvgeometri over mange års bruk.
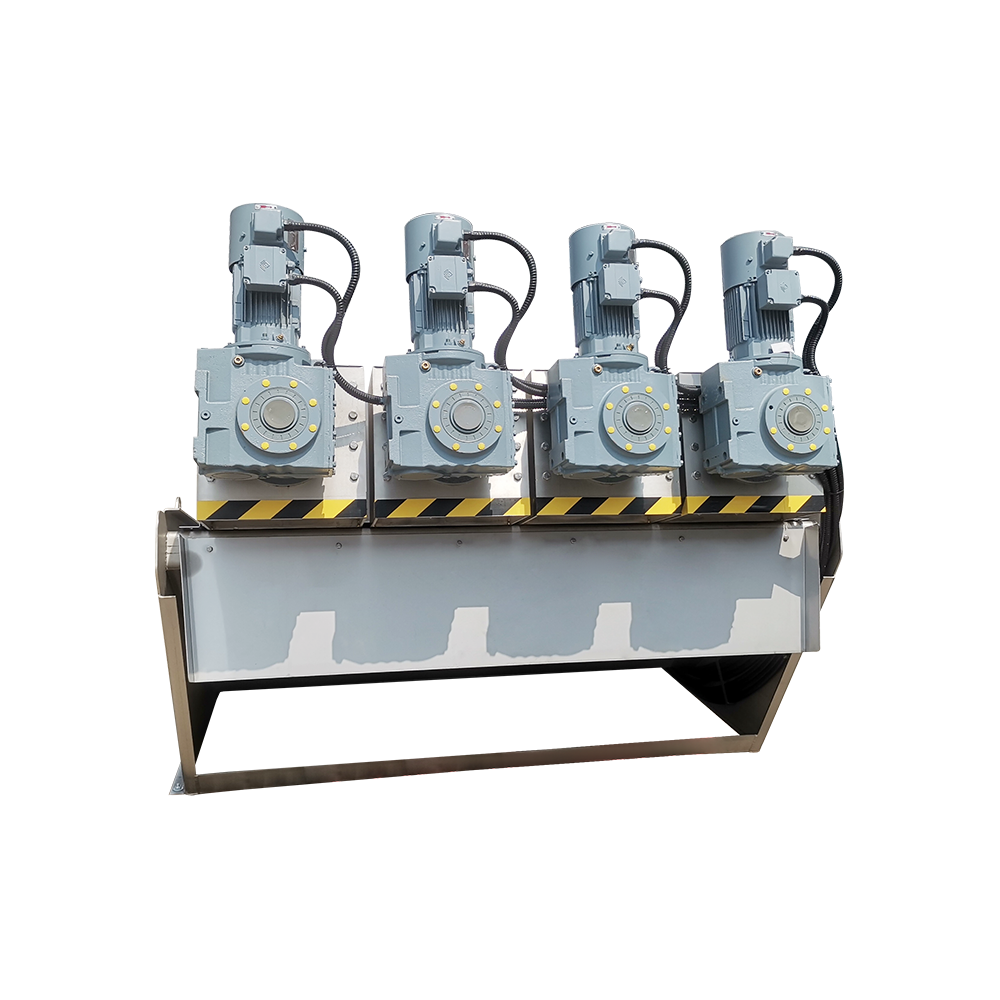 Tilpasset avløpsvannbehandling Miljøvennlig spiralskrue slamavvanningsmaskin Yangzhou Qinxin Environmental Protection Technology Co., Ltd. Er Kina tilpasset avløpsvannbehandling miljøvennlig spiralskrueslam Dewa... Se produkt →
Sveising og overflatekvalitet
Rammer og kurver er avhengige av helpenetrasjonssveiser uten porøsitet, slagg eller underskjæring. Innvendige sveiser bør slipes glatt for å forhindre slamakkumulering og lokal korrosjon. Trykkbærende sveiser bør undersøkes med fargepenetrerende eller hydrostatiske metoder før montering. Overflatefinish er like viktig: ru innvendige overflater akselererer avleiring og kompliserer rengjøringen, og derfor er slamkontaktflater vanligvis ferdigbehandlet til Ra 3,2 µm eller bedre.
Dimensjons- og monteringstoleranser
Filtergap og kurvgeometri
Filtergapet kontrollerer både fangsthastighet og kakedannelse. Spalteåpninger bør måles segment for segment, fordi avvik utover omtrent ±0,2–0,5 mm skaper foretrukne strømningsbaner: tynne kakeområder passerer mer vann, senker fangsthastigheten og øker polymerbehovet. En troverdig QC-protokoll inkluderer individuelle segmentmålinger, ikke bare en visuell sjekk.
Akselinnretting og løpeklaring
Skruakselutløpet ved lagersetene bør være innenfor ca. 0,05 mm. Avstanden mellom skruen og filterkurven er en beregnet verdi, vanligvis 0,5–1,5 mm avhengig av slamtype, og den må være jevn over alle segmenter. Dårlig innretting gir vibrasjon, ujevn slitasje, permanent akselavbøyning og for tidlig lagersvikt.
Tetninger og roterende komponenter
Tetninger er et hyppig sviktpunkt i avløpsvannstjenester. QC-standarden bør spesifisere tetningsmaterialet og verifisere tetningsytelsen ved nominelt trykk. Lagre må velges for kontinuerlig kraftig drift med passende servicefaktor, og elektriske motorer i fuktige, støvete miljøer bør klassifiseres IP55 eller høyere for S1 kontinuerlig drift.
Kontroller av elektriske og drivsystemer
QC strekker seg til drivverket. En skruepresse er en maskin med høyt dreiemoment: motoren, girkassen og frekvensomformeren må matche startmomentet og den variable faststoffbelastningen. Nøkkelsjekker er:
- Motor klassifisert for kontinuerlig drift (S1) med IP55 eller høyere kapslingsbeskyttelse.
- Girkassens servicefaktor på minst 1,5 for slamapplikasjoner.
- VFD-kompatibilitet når drift med variabel hastighet er planlagt.
- Termisk overbelastningsbeskyttelse og nødstopp i kontrollpanelet.
Ytelsesverifisering og testing
Dokumentasjon er nyttig, men testen er beviset. Hver maskin bør bestå en tomgangskjøring før forsendelse: jevn rotasjon, ingen unormal støy eller vibrasjoner, stabilt strømtrekk og ingen oljelekkasjer. Der det er mulig, kreves en belastningstest med representativt slam for å verifisere gjennomstrømning, kaketørrhet og faststofffangst. Tabellen nedenfor viser sjekkpunktene som en fabrikktestprotokoll skal dekke.
| Sjekkpunkt | Typisk akseptkriterium | Risiko hvis ignorert |
|---|---|---|
| Ensartet filtersporbredde | Avvik innenfor ±0,2–0,5 mm | Overskyet filtrat, ujevn kake |
| Akselutløp ved lagerseter | 0,05 mm eller mindre | Vibrasjon, for tidlig lagersvikt |
| Kjør uten last | Glatt drift, stabil strøm | Skjulte monteringsfeil når stedet |
| Last testkake tørrhet | Typisk 20–30 % DS med korrekt flokkulering | Overvurdert kapasitet |
| Faststofffangsthastighet | 92–95 % eller høyere med korrekt flokkulering | Høy polymerkostnad, tillatelsesrisiko |
| Lekkasjetest | Ingen lekkasje ved nominelt trykk | Korrosjon og sikkerhetsproblemer |
Polymerkondisjonering er en del av den samme testen. Stabil flokkulering avhenger av konsentrasjon, aldringstid og doseringsnøyaktighet. En integrert polymerdoseringsenhet med variabel frekvenskontroll, for eksempel QXYTH3000L integrert polymerdoseringsenhet , holder dosen konsistent under aksepttesting og normal drift, noe som gjør testresultatet meningsfylt.
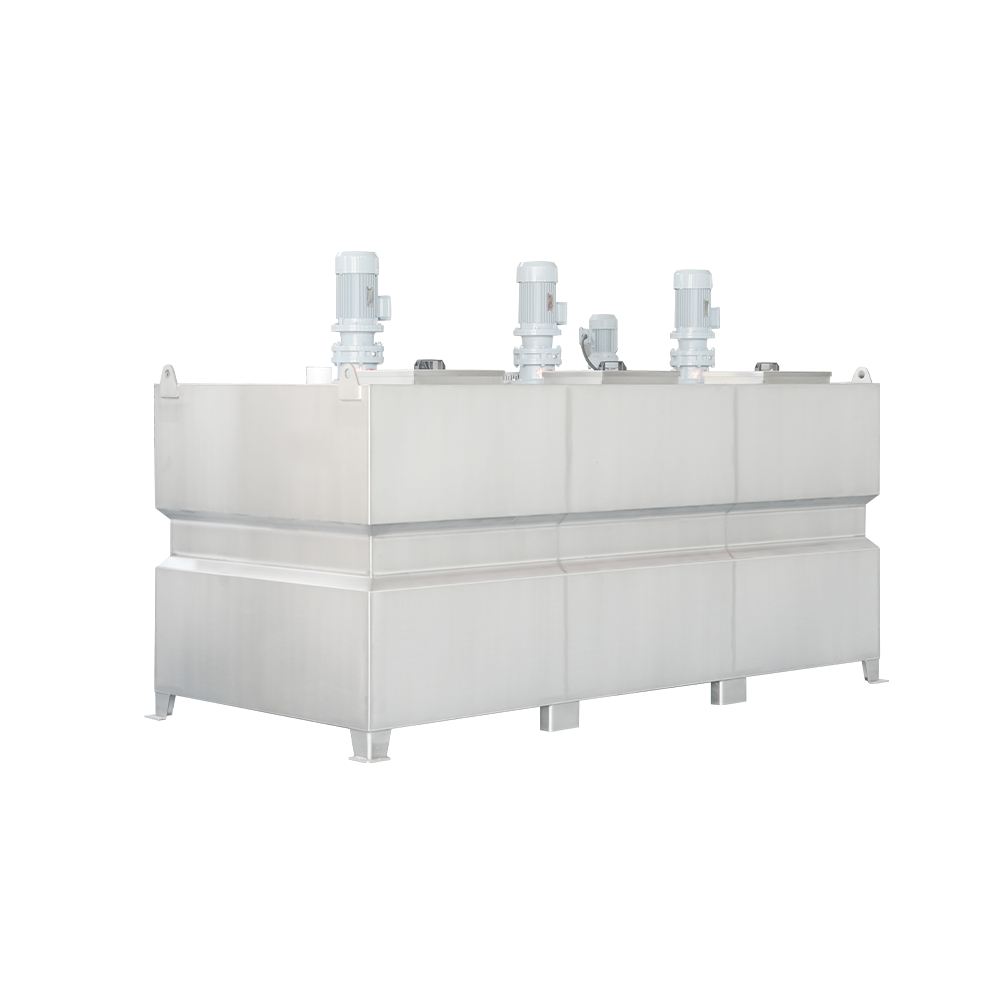 Tilpasset automatisk integrert pulverkjemikaliedosering Variabel frekvensdosering Utvikler Yangzhou Qinxin Environmental Protection Technology Co., Ltd. Se produkt →
Les testprotokollen linje for linje. Hvis en leverandør ikke kan gi målte verdier for kaketørrhet, fangsthastighet, energitrekk og vibrasjonsnivå, behandles den påståtte ytelsen som markedsføring.
Sertifiserings- og dokumentasjonsstandarder
QC er ikke fullført før det finnes poster. Leveringspakken bør inneholde materialsertifikater, sveisinspeksjonsprotokoller, dimensjonale inspeksjonsrapporter, motor- og girkassedatablad, elektriske koblingsskjemaer, en fabrikkgodkjenningstestrapport og installasjons- og vedlikeholdsmanualer. Disse dokumentene er grunnlaget for igangkjøring, reservedelsbestilling og feilsøking.
Systemsertifiseringer utfyller disse postene. ISO 9001 indikerer at det finnes dokumenterte prosedyrer; Sertifisering av miljø- og bedriftshelsestyringssystem er vanlig i veldrevne fabrikker. Hensikten er ikke å telle sertifikater men å bekrefte at prosedyrer følges i praksis.
Hvordan vurdere en leverandørs evne til kvalitetskontroll
En fokusert revisjon er nok; du trenger ikke fulltids inspeksjonspersonell.
- Be leverandøren om å deklarere QC-poeng og akseptverdier for sjekkpunktene ovenfor. Vage svar avslører svak kontroll.
- Revider fabrikken eller utfør en videorevisjon: sjekk innkommende materiallagring, sveisekvalitet, måleverktøy og testutstyrskalibrering.
- Be om referanseinstallasjoner i bransjer som ligner din, for eksempel kommunalt, mat-, meieri-, kjemikalie- eller husdyravløpsvann.
- Sammenlign påstander om energi- og polymerforbruk med faktiske driftsdata fra referansesteder.
Produsenter med demonstrert produksjonsbase er et rimelig utgangspunkt. Yangzhou Qinxin Environmental Protection Technology Co., Ltd. rapporterer for eksempel et 14 000 m² anlegg, mer enn 600 kunder og ISO-sertifiseringer for kvalitets-, miljø- og arbeidshelsestyringssystem. Kjøpere bør fortsatt verifisere driftskrav gjennom en fabrikkrevisjon og gjennomgå veiledning om valg av avvanningspresse etter ytelse og kapasitet før du forplikter deg.
Kvalitetskontroll som kontraktskrav
Kvalitetskontroll er ikke en stabel med sertifikater. Det er årsak-og-virkning-kjeden som kobler materialvalg, produksjonstoleranse, testing og dokumentasjon til pålitelig avvanning. En avløpsskruepresse er en presisjonsmaskin som opererer i et aggressivt miljø; standardene bak avgjør om det blir den mest pålitelige enheten i behandlingslinjen eller kilden til tilbakevendende nedetid. Definer QC-forventninger i kjøpskontrakten, verifiser dem på fabrikken, og krev testrapporten som en del av leveringen.



 TOP