
 ENG

Hvorfor spesifikasjonsarket ikke forteller hele historien
To avløpsskruepresser med samme nominelle kapasitet og samme påståtte kaketørrhet kan oppføre seg svært forskjellig etter ett års drift. Man holder ytelsen med stabil motorstrøm og en moderat polymerdose. Den andre viser gradvis stigende kakefuktighet, sporadisk tilstopping og en girkasse som går varm.
Den forskjellen kommer sjelden fra designkonseptet. Begge maskinene bruker det samme fysiske prinsippet: en roterende skrue skyver slam mot en filteroverflate, og presser vann ut mens faste stoffer beveger seg mot utløpsenden. Forskjellen kommer fra produksjonsprosess — hvordan akselen er maskinert, hvordan filteret er satt sammen, hvor nøye deler er justert, og hvor ærlig maskinen testes før den forlater fabrikken.
Den praktiske konklusjonen er direkte: avvanningsytelse, driftskostnader og levetid bestemmes i stor grad på produksjonsstadiet. Å forstå hvordan en avløpsskruepresse er produsert er derfor ingen teknisk luksus. Det er et innkjøpsverktøy som kan spare et renseanlegg for mange år med unødvendig polymerforbruk og nedetid.
Hovedstadiene i produksjon av avløpsskruepresse
Å produsere en skruepresse følger seks hovedtrinn. Hver og en etterlater et spor i den endelige maskinen:
- Engineering og prosessdesign
- Materialvalg og sporbarhet
- Maskinering av skrueaksel og filterelementer
- Sveising og rammekonstruksjon
- Montering og justering
- Fabrikktesting
Engineering og prosessdesign
Produksjonen starter med beregning av skruegeometrien. Ingeniøren bestemmer rotdiameteren, stigningen og kompresjonsforholdet fra målslamtypen, matekonsentrasjonen og nødvendig gjennomstrømning. Disse tallene definerer trykkprofilen langs avvanningssonen, som bestemmer hvor mye vann som kan fjernes før slammet slippes ut.
Designstadiet fikser også filterstrukturen. En kiletrådsil er egnet for fiberholdig slam fra papirfremstilling eller matforedling. En flerskivefilterstabel er bedre for oljeholdig og lavkonsentrasjonsslam, fordi den gir et større åpent område for vann å unnslippe. Hvis du trenger å oppdatere hvordan disse designene oppfører seg i felten, forklarer vår tidligere artikkel hvordan avvanningsprosessen fungerer inne i en skruepresse .
Materialvalg og sporbarhet
Den første fysiske avgjørelsen er rustfritt stål. SUS304 er standard for kommunalt slam og mange industristrømmer. SUS316 tilfører molybden for kloridresistens og er spesifisert der korrosive kjemikalier er tilstede, for eksempel kjemisk avløpsvann eller kystinstallasjoner.
Materialvalg er lett å gjøre krav på, men vanskelig å verifisere. En seriøs fabrikk har fabrikksertifikater som bekrefter den virkelige legeringssammensetningen og forsyner dem med maskinen. Platetykkelsen på rammen og slambeholderen har også betydning; en tynn ramme bøyer seg over tid, og endrer sakte justeringen av de roterende delene. For en dypere sammenligning av karakterer, vår tekniske merknad om rustfritt stål utvalg for skrueslamavvanningsmaskiner viser hva et sertifikat skal inneholde og hvor hver karakter er passende.
Maskinering av skrueakselen og filterelementene
Skrueakselen er maskinert på en CNC dreiebenk slik at den ytre diameteren forblir konsistent over hele lengden. Run-out - akselens avvik fra dens sanne rotasjonsakse - er vanligvis kontrollert til 0,1 mm eller mindre per meter aksellengde. En aksel som overskrider denne verdien presser slam mot den ene siden av filteret, noe som forårsaker ujevn siktslitasje og en permanent reduksjon i kaketørrhet.
På flerskivepresser må hver filterskive være flat og jevn i tykkelse. Når skivene er stablet og komprimert, gir små avvik i individuelle skiver en ujevn spaltebredde. Konsistensen av sporbredden er en av de tydeligste målbare forskjellene mellom forsiktig produksjon og snarveiproduksjon, fordi den direkte kontrollerer hvor mange fine faste stoffer som beholdes.
Sveising og rammekonstruksjon
Rammen, slaminntaksboksen og utløpskonusen er sveiset i jigger som begrenser forvrengning. Sveisesømmer som kommer i kontakt med slam er slipt, fordi en grov sveisekant fanger opp fibermateriale og blir startpunktet for en blokkering.
Sveisekvalitet i rustfritt stål handler ikke bare om formen på perlen. Sveisesonen må skjermes for oksygen under prosessen, og den ferdige sveisen bør beises og passiveres for å gjenopprette korrosjonsmotstanden. Hvis det trinnet hoppes over, blir sveiselinjen det første stedet hvor gropkorrosjon starter i et kloridrikt slam.
Montering og justering
Det mest følsomme trinnet er å stille inn klaringen mellom skruen og filteroverflaten. På de fleste skruepresser er dette mellomrommet mellom 0,5 og 1,5 mm, og det må være konsistent rundt hele omkretsen. Monteringsteknikere sjekker dette med måleklokker, rotering av akselen og måling i flere vinkelposisjoner.
Motoren, girkassen og skrueakselen kobles deretter til og justeres i henhold til produsentens spesifikasjoner. En kobling som tvinges inn under montering vil dukke opp noen måneder senere som girkassestøy og vibrasjoner. Dette er også stadiet der designet viser sin servicevennlighet: tilgjengelige lagre og spylepunkter er et resultat av tidligere beslutninger, men de blir synlige først nå.
Fabrikktesting
Før en skruepresse pakkes, bør en fullstendig fabrikktest inkludere vanninnrenning, måling av motorstrøm og vibrasjon, kontroll av rotasjonsretning og visuell inspeksjon for lekkasjer. Der det er mulig, testes maskinen med ekte eller syntetisk slam for å bekrefte kakeutslipp.
Fabrikken registrerer disse grunnverdiene. De samme numrene brukes senere på kundens sted for å bekrefte at installasjon og oppstart ble fullført på riktig måte. Å be om testrapporten for din spesifikke maskin, ikke bare for modellfamilien, er normal og profesjonell praksis.
Toleranser som følger deg inn i daglig drift
Noen produksjonstoleranser er kosmetiske. På en skrupresse er det flere som ikke er det. Tabellen nedenfor viser parameterne med størst innvirkning på daglig drift.
| Produksjonsparameter | Typisk mål | Driftseffekt hvis dårlig |
|---|---|---|
| Skru-til-filter-klaring | 0,5 til 1,5 mm avhengig av modell | Lavere kaketørrhet, høyere polymerforbruk |
| Aksel utløp | Maks. 0,1 mm per meter skaftlengde | Ujevn slitasje, vibrasjon, lagerskader |
| Filterskive flathet | Innen 0,2 mm over filterområdet | Variasjon i sporbredde, lekkasje av faste stoffer, tilstopping |
| Sveisefinish i slambane | Jordspyling | Fiberansamling, blokkeringer, ekstra rengjøringsstopp |
| Girkasse og motoroppretting | Innenfor produsentens spesifikasjoner | Støy, vibrasjoner, girkasse overoppheting |
| Rustfritt stål | SUS304 eller SUS316 med møllesertifikat | Korrosjon, sprukne sveiser, for tidlig utskifting |
Hvordan produksjonskvalitet påvirker driftskostnadene
Polymerforbruk
Ujevn klaring mellom skruen og filteret tvinger operatøren til å øke polymerdosen for å holde flokkene intakte. Polymer er normalt den største kjemiske kostnaden ved slamavvanning. En godt produsert presse gir flokken en konsistent skjærprofil, slik at operatører rutinemessig oppnår samme kaketørrhet med en lavere dose.
Energiforbruk
Skruepresser bruker allerede langt mindre energi enn sentrifuger eller beltepresser, fordi drevet går med lav hastighet og det mekaniske arbeidet brukes til transport i stedet for sentrifugalakselerasjon. Denne fordelen krymper når produksjonskvaliteten er dårlig. En feiljustert aksel og dårlig tilpassede lagre omdanner elektrisk energi til friksjon og varme, noe som øker motorstrømmen og forkorter komponentens levetid. For industristrømmer med blandet sammensetning, QXDL132 industriell skruepressmodell er et eksempel på en lavhastighetsdesign med korrosjonsbestandige kontaktdeler bygget for abrasivt slam.
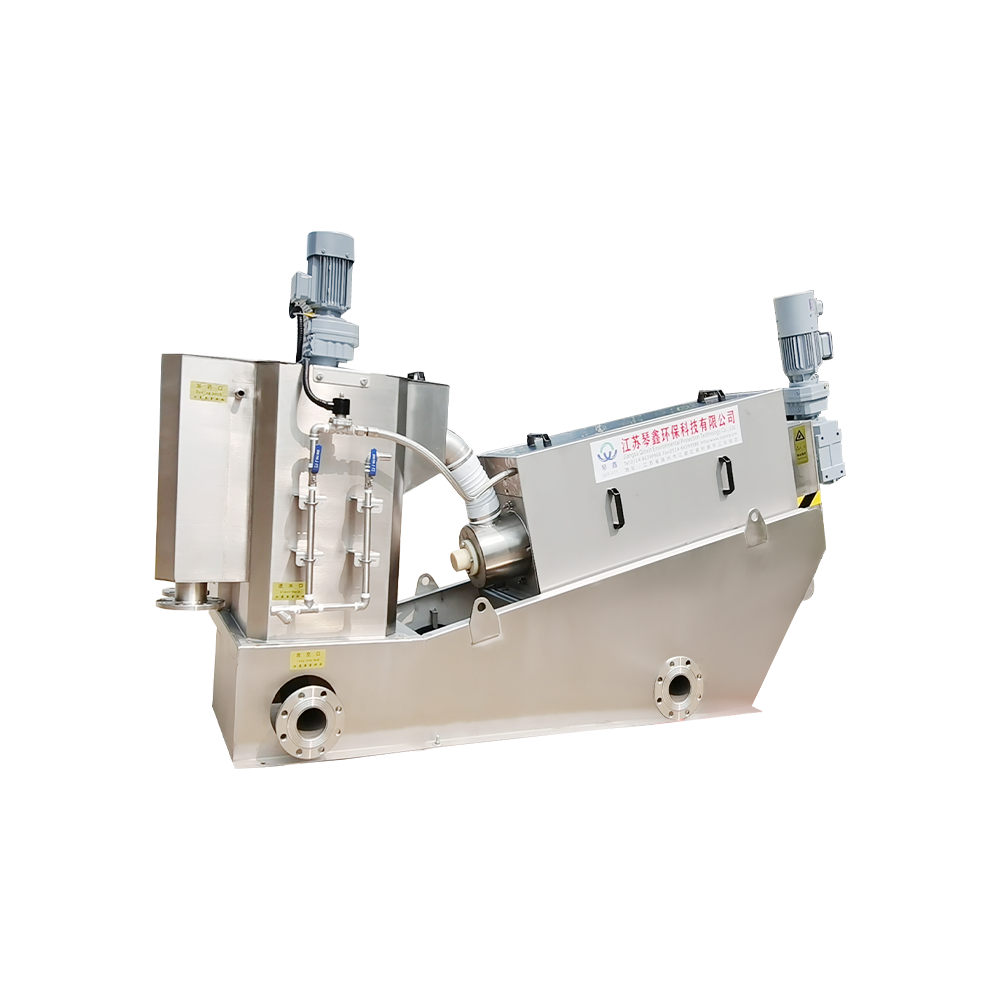 Tilpasset matkvalitet Energisparende Press Avvanningsmaskin Spiralskrue Slam Dugg Yangzhou Qinxin Environmental Protection Technology Co., Ltd. er Kina tilpasset matkvalitet energisparende press avvanningsmaskin Spiral Sc... Se produkt →
Vedlikehold og tilstopping
De to vanligste vedlikeholdsklagene på skruepresser er skjermtilstopping og lagersvikt. Tilstopping sporer ofte tilbake til en inkonsekvent spaltebredde eller en grov sveis inne i slambanen. Lagerfeil spores ofte tilbake til akselinnretting på monteringsstadiet. Begge er produksjonsproblemer lenge før de blir driftsproblemer. Hvis du allerede driver en presse, vår vedlikehold og levetidsveiledning for rustfrie skruepresser viser inspeksjonspunktene og utskiftingsintervallene som hjelper deg med å oppdage disse problemene tidlig.
Verifisere produksjonskvalitet før du bestiller
Når du reviderer en skruepresseleverandør, behandle fabrikken som en del av spesifikasjonen. Disse fem kontrollene dekker områdene med høyest risiko:
- Fresesertifikater for rustfritt stål som brukes på fuktede deler.
- En fabrikktestrapport eller testvideo for den spesifikke maskinen du kjøper.
- Sveisepraksis — sertifiserte sveisere og beising/passivering som standardtrinn.
- Reservedeler tilgjengelig i minst fem år: aksler, skiver, skjermer, lagre og tetninger.
- Referanseinstallasjoner i din bransje eller med en sammenlignbar slamtype.
En produsent med en egen produksjonslinje og historie på tvers av kommunale og industrielle avløpsprosjekter er mer sannsynlig å svare på disse spørsmålene med dokumentasjon i stedet for løfter. Den QXDL303 miljøvennlig automatisk avvanningsmaskin , for eksempel, kommer fra en produktfamilie raffinert på tvers av flere bransjer; dens multi-plate-design gjenspeiler produksjonserfaring med oljeholdig og finpartikkelslam. På samme måte QXDL354 kjemisk avløpsvann skruepress modell viser hvordan etsende medier endrer spesifikasjonen for filtermateriale og forseglingsdetaljer.
 Automatisk skrupressslamavvanningsmaskin for husdyravløpsvann Høyeffektiv skruepresse for behandling av husdyravløpsvann. Automatiser faststoff-væske-separasjon, reduser slamvolumet og reduser avhending... Se produkt →
 Tilpasset avløpsvannbehandling Miljøvennlig spiralskrue slamavvanningsmaskin Yangzhou Qinxin Environmental Protection Technology Co., Ltd. Er Kina tilpasset avløpsvannbehandling miljøvennlig spiralskrueslam Dewa... Se produkt →
Et siste praktisk poeng: Tilpass maskinen til slammet. En næringsmiddelgodkjent horisontal skruepresse følger andre hygienestandarder enn en industrielt avløpsvannsmodell, og de mekaniske detaljene varierer tilsvarende. Riktig match reduserer både kapital- og driftskostnader. Feil match gjør en liten innledende besparelse til år med økt polymerbruk og gjentatte servicebesøk.
Konklusjon
Produksjonsprosessen for avløpsskruepressen bestemmer de tre tallene som betyr mest for et renseanlegg: kaketørrhet, polymerforbruk og uplanlagt nedetid . Materialsertifisering, maskineringstoleranser, monteringsjustering og fabrikktesting er ikke abstrakt kvalitetssjargong. De er den praktiske forskjellen mellom en presse som går i årevis og en som krever konstant oppmerksomhet.
Når du vurderer leverandører, be om å se hvordan akselen er maskinert, hvordan filteret er satt sammen og hva testrapporten faktisk inneholder. Svarene vil fortelle deg mer om maskinen enn noen tabell over nominelle kapasiteter.



 TOP